
TỔNG QUAN VẬT LIỆU HÀN SỬA KHUÔN
Ngày: 23-09-2026
Trong bài viết này, chúng tôi sẽ hướng dẫn độc giả cách xác định đúng loại thép khuôn, cách chọn vật liệu hàn phù hợp với từng dạng hư hỏng, cách chọn công nghệ hàn TIG, Laser hay MIG cho từng trường hợp, và cách tính nhiệt độ nung nóng trước khi hàn để tránh nứt ngầm, giúp quá trình sửa khuôn đạt độ bền và độ chính xác cao nhất.
Tóm tắt nhanh: Biết thép khuôn là gì -> Chọn đúng que -> Chọn đúng công nghệ TIG / Laser / MIG -> Nung nóng đúng nhiệt độ -> Khuôn không nứt, không rỗ.
1. KHUÔN CẦN HÀN PHỤC HỒI KHI XUẤT HIỆN CÁC HƯ HẠI
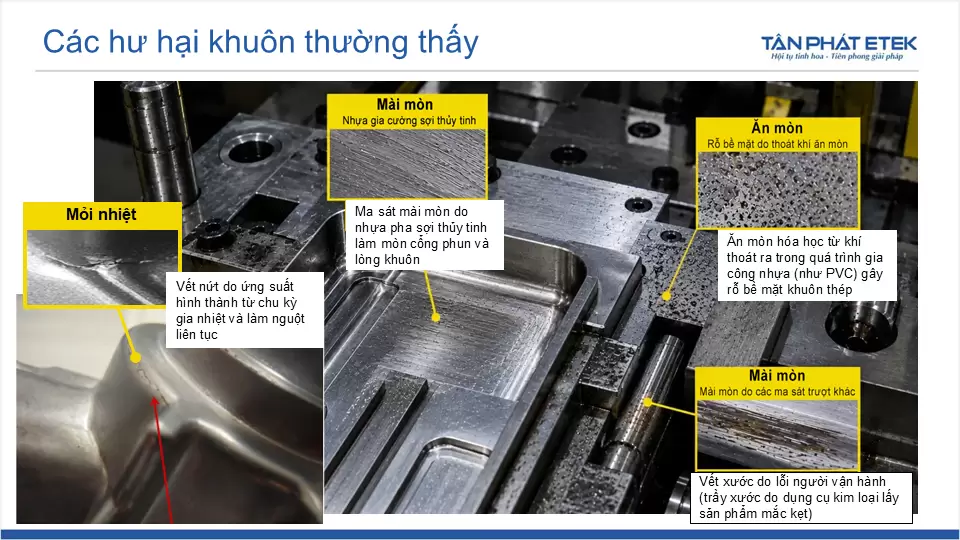
Chủ động bảo dưỡng & sửa chữa, kết hợp phương pháp hàn và vật liệu hàn phù hợp, giúp:
- - Duy trì chất lượng & kích thước sản phẩm
- - Kéo dài tuổi thọ khuôn
- - Giảm chi phí thay khuôn và thời gian dừng máy
2. XÁC ĐỊNH 4 YẾU TỐ TRƯỚC KHI LỰA CHỌN VẬT LIỆU HÀN:
| 01 — THÉP KHUÔN | 02 — DẠNG HƯ HỎNG | 03 — ĐIỀU KIỆN LÀM VIỆC | 04 — YÊU CẦU SAU HÀN |
| P20, NAK80, SKD11, SKD61... | Mòn, mẻ, nứt, lõm, sai kích thước. | Khuôn dập, đúc, ép, v.v - chịu nhiệt độ, hóa chất, mòn, ... | Độ cứng, chống mòn, khả năng gia công, độ chính xác... |
3. CHỌN VẬT LIỆU HÀN CHO TỪNG NHU CẦU SỬA KHUÔN
| Loại khuôn thép | Sản phẩm đề xuất - Hãng | Đặc điểm |
| Nhu cầu phục hồi khuôn thép P20 | Dây hàn laser / Que hàn P20 Trader | Độ cứng mối hàn 28-34 HRC, nhiệt luyện 50-60 HRC; Dễ gia công; An toàn cho khuôn |
| Nhu cầu phục hồi khuôn thép NAK80 | Dây hàn laser / Que hàn T96 Trader | Độ cứng mối hàn 37-43 HRC; Dễ gia công, đánh bóng gương tốt; Ổn định sau hàn |
| Nhu cầu phục hồi khuôn thép SKD11 | Dây hàn laser / Que hàn TD600 Trader | Độ cứng mối hàn 55-62 HRC; Chống mài mòn, độ bền cao; Cần chú ý xử lí nhiệt trước hàn |
| Nhu cầu phục hồi khuôn thép SKD61 | Dây hàn laser / Que hàn TD650 Trader | Độ cứng mối hàn 40-58 HRC; Chịu nhiệt đến 600°C; Chịu va đập, áp lực cao; Cần chú ý xử lí nhiệt trước hàn |
Lưu ý: Danh sách trên chưa bao gồm tất cả sản phẩm; vui lòng liên hệ với Tân Phát ETEK theo Zalo/SĐT: 0363 507 808 để nhận sự tư vấn tốt nhất
4. CHỌN CÔNG NGHỆ HÀN SỬA PHÙ HỢP
Cùng 1 loại vật liệu hàn, nhưng hàn bằng công nghệ khác nhau sẽ cho độ chính xác, vùng ảnh hưởng nhiệt và chất lượng bề mặt khác nhau.
|
Công nghệ |
Khi nào dùng |
Ưu điểm |
Nhược điểm |
Lưu ý quan trọng |
|
4.1. Hàn TIG |
Vết nứt lớn, vết lõm sâu, cần bù kích thước nhiều, hàn góc cạnh, hàn khuôn lớn |
Đắp được nhiều vật liệu, thiết bị rẻ, quen thuộc tay nghề thợ |
Vùng ảnh hưởng nhiệt lớn, dễ biến dạng, dễ nứt nếu không nung nóng kỹ, hàn xong phải mài nhiều |
Bắt buộc nung nóng trước với thép khuôn hợp kim cao. Hàn nguội TIG chắc chắn gây nứt ngầm |
|
4.2. Hàn Laser |
Vết xước nhỏ, vết rỗ, góc cạnh sắc, chi tiết nhỏ, khuôn đã tôi cứng, khuôn cần đánh bóng gương, khuôn không được phép biến dạng |
Vùng ảnh hưởng nhiệt cực nhỏ, gần như không biến dạng, không cần nung nóng nhiều, giảm mài sau hàn, giữ độ chính xác của khuôn |
Đắp được ít vật liệu, hàn vết lớn rất lâu, chi phí đầu tư thiết bị đắt, đòi hỏi thợ tay nghề cao |
Dây hàn Laser Ø0.15mm - Ø0.3mm dùng cho chi tiết nhỏ, góc cạnh mà hàn TIG không làm được |
|
4.3. Hàn MIG |
Hàn đế khuôn, hàn khung, hàn đồ gá, hàn ống nước làm mát, chi tiết không yêu cầu độ chính xác cao |
Hàn nhanh, đắp nhiều, năng suất cao |
Khó kiểm soát với chi tiết nhỏ, vùng ảnh hưởng nhiệt lớn, không phù hợp để hàn lòng khuôn cần đánh bóng gương |
Chỉ dùng cho phần kết cấu ngoài khuôn, không dùng để hàn lòng khuôn |
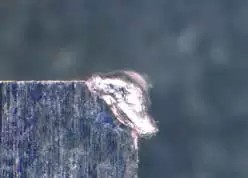
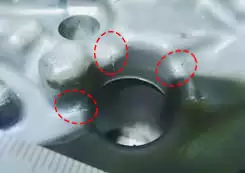
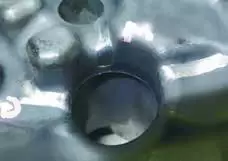
5. TÌNH HUỐNG THỰC TẾ (KẾT HỢP VẬT LIỆU & PHƯƠNG PHÁP HÀN)
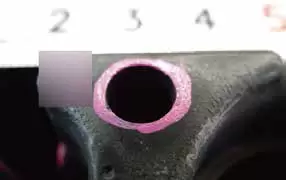
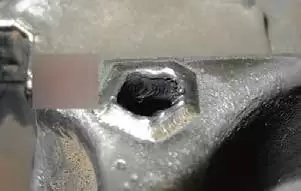
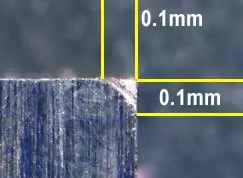
| 1. Hàn bù kích thước | Khuôn đúc áp lực Nhôm | 2. Hàn sửa chữa góc cạnh | Khuôn ép nhựa | |
| Vật liệu nền | SKD-61 đã tôi cứng | Vật liệu nền | SKD-11 đã tôi cứng | |
| Vật liệu hàn | Dây hàn Laser TD650 ∅0.3mm | Vật liệu hàn | Dây hàn Laser TD600 ∅0.15mm | |
 |
 |
 |
 |
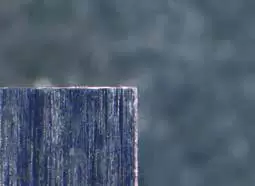 |
| Trước khi hàn | Sau khi hàn | Trước khi hàn | Sau khi hàn | Sau khi đánh bóng |
| 3. Hàn sửa chữa Nứt do Nhiệt | Khuôn đúc áp lực | 4. Hàn sửa chữa chi tiết cơ khí khác | Các lỗi do gia công | |
| Vật liệu nền | SKD-61 đã tôi cứng | Vật liệu nền | SKD-61 đã tôi cứng | |
| Vật liệu hàn | Dây hàn Laser TD650 ∅0.3mm | Vật liệu hàn | Dây hàn Laser TD650 ∅0.3mm | |
 |
 |
 |
 |
 |
| Trước khi hàn | Sau khi hàn | Trước khi hàn | Sau khi hàn | Sau khi mài, đánh bóng |
6. CHÚ Ý NUNG NÓNG TRƯỚC KHI HÀN
Ngoài 4 yếu tố trên, đương lượng Carbon (CE - carbon equivalent) là chỉ số quyết định khả năng nứt của thép khuôn khi hàn
Theo khuyến cáo của 1 số nhà cung cấp, yêu cầu nung nóng được phân loại như sau:
- CE < 0.2: Không cần nung nóng - Áp dụng cho các thép ít hợp kim như P20.
- CE 0.2 - 0.4: Nung 100 - 200°C - Áp dụng cho NAK80, STAVAX, P20+Ni.
- CE 0.4 - 0.8: Nung 200 - 350°C - Áp dụng cho các thép hợp kim cao như SKD11, SKD61 (CE thực tế >1.5)
CE càng cao, thép càng dễ nứt khi hàn nguội và càng cần nung nóng kỹ.
Như vậy, qua bài viết trên, chúng tôi đã giới thiệu các sản phẩm vật liệu hàn sửa chữa khuôn phù hợp với nhiều nhóm thép làm khuôn phổ biến như P20, NAK80, SKD11, SKD61 và các loại thép dụng cụ khác.
Nếu các anh chị độc giả đang cần nguồn hàng ổn định, chất lượng cao phù hợp cho từng mác thép, ứng dụng từng loại khuôn, hãy liên hệ ngay với Tân Phát ETEK để được tư vấn chính xác thông số kỹ thuật và báo giá tốt nhất:
-
Website: quehan.com.vn
-
Hotline / Zalo: 0363 507 808 - Tiến
-
Facebook: Tiến Vật liệu hàn
-
Xem ngay các dòng sản phẩm: [Danh mục que hàn / vật liệu hàn sửa khuôn tại đây]
Tin tức liên quan
Tại sao cần hàn lót trong hàn chống mòn Hardfacing? Quy trình & lưu ý
Hàn đắp chống mòn bị nứt, bong tróc? Tìm hiểu lý do, quy trình hàn lót 5 bước chuẩn và các lỗi cần tránh để lớp đắp hard-facing bền chắc. Đọc bài viết để hiểu ngay!
Hàn Lót (Buffer Layer) Trong Quy Trình Hardfacing: Nên Chọn Que Hàn Inox 307 Hay Que 14% Mangan?
Hàn đắp cứng bị nứt, vỡ? Kỹ thuật hàn lót chống nứt và so sánh chi tiết giữa que hàn Inox 307 và que hàn 14% Mangan. Đọc bài viết để hiểu ngay!
Giải Pháp Hàn Đắp Cứng & Phục Hồi Cánh Trộn Cọc CDM Tối Ưu Bằng Que Hàn CCR-200
Tìm que hàn sửa cánh trộn cọc CDM chống mài mòn cát xi măng? Khám phá ngay quy trình hàn đắp cứng bằng que CCR-200 (55-60 HRC) giúp tăng gấp 2 lần tuổi thọ thiết bị.


Bình luận