
Hàn Lót (Buffer Layer) Trong Quy Trình Hardfacing: Nên Chọn Que Hàn Inox 307 Hay Que 14% Mangan?
Ngày: 13-11-2026
Trong quy trình hàn đắp cứng (Hardfacing) cho các chi tiết chịu mài mòn và va đập nặng như: "hàm nghiền, búa nghiền, răng gầu xúc hay con lăn máy nghiền", việc đắp trực tiếp lớp hợp kim siêu cứng lên vật liệu nền thường dẫn đến hiện tượng nứt vỡ, bong tróc mối hàn chỉ sau một thời gian ngắn vận hành.
Chìa khóa để giải quyết triệt để vấn đề này chính là kỹ thuật hàn lót (Buffer Layer). Bài viết dưới đây sẽ phân tích vai trò của lớp hàn lót và so sánh chi tiết hai loại vật liệu hàn lót phổ biến nhất hiện nay: Que hàn Inox 307 và Que hàn 14% Mangan.
1. Tại sao bắt buộc phải hàn lót trong quy trình Hardfacing?
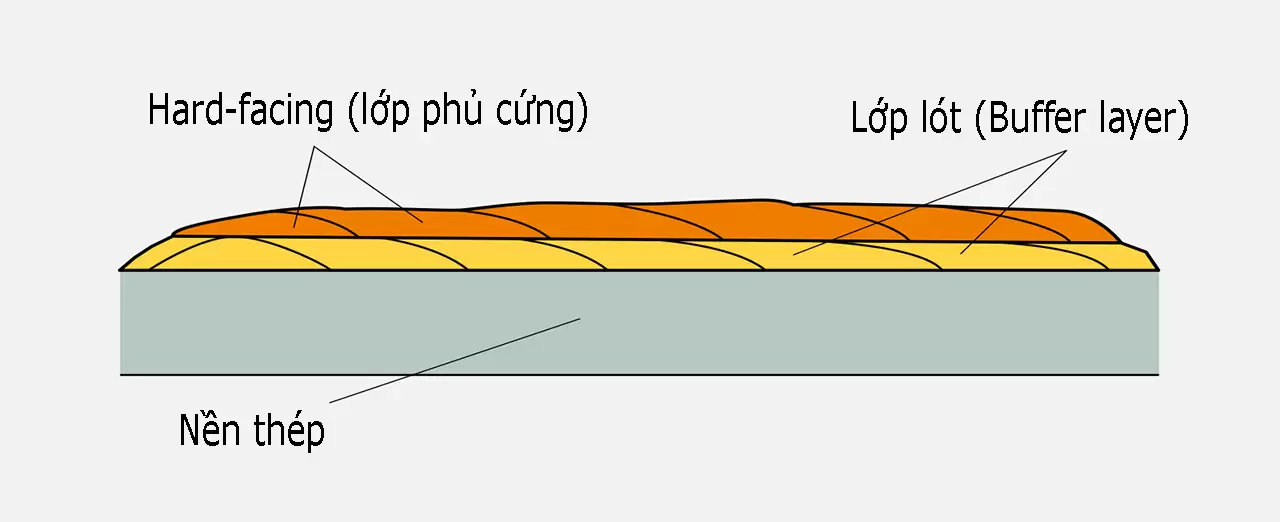
Các loại que hàn chống mài mòn bề mặt (chứa hàm lượng cao Crom, Cacbon, Vonfram...) thường tạo ra tổ chức Martensite hoặc Carbide có độ cứng rất cao (từ 55 – 65 HRC) nhưng lại rất giòn và độ giãn dài thấp. Khi hàn trực tiếp lên kim loại nền, sự chênh lệch lớn về cơ tính và hệ số giãn nở nhiệt sẽ tạo ra ứng suất dư khổng lồ, gây nứt chân chim hoặc bong cả mảng đắp.
Lớp hàn lót đóng vai trò như một "tấm đệm giảm chấn" với 3 nhiệm vụ cốt lõi:
- - Triệt tiêu ứng suất nhiệt: Hấp thụ ứng suất co ngót khi mối hàn nguội, ngăn ngừa nứt tế vi từ kim loại nền lan lên lớp bề mặt.
- - Chống pha loãng hợp kim: Ngăn không cho thành phần từ thép nền (như Lưu huỳnh, Photpho hoặc Cacbon cao) hòa trộn làm giảm chất lượng lớp đắp cứng bên trên.
- - Tăng khả năng chịu va đập: Tạo lớp nền dẻo dai, chịu nén tốt để nâng đỡ lớp "giáp" cứng giòn bên ngoài.
2. Phân tích 2 giải pháp vật liệu hàn lót phổ biến
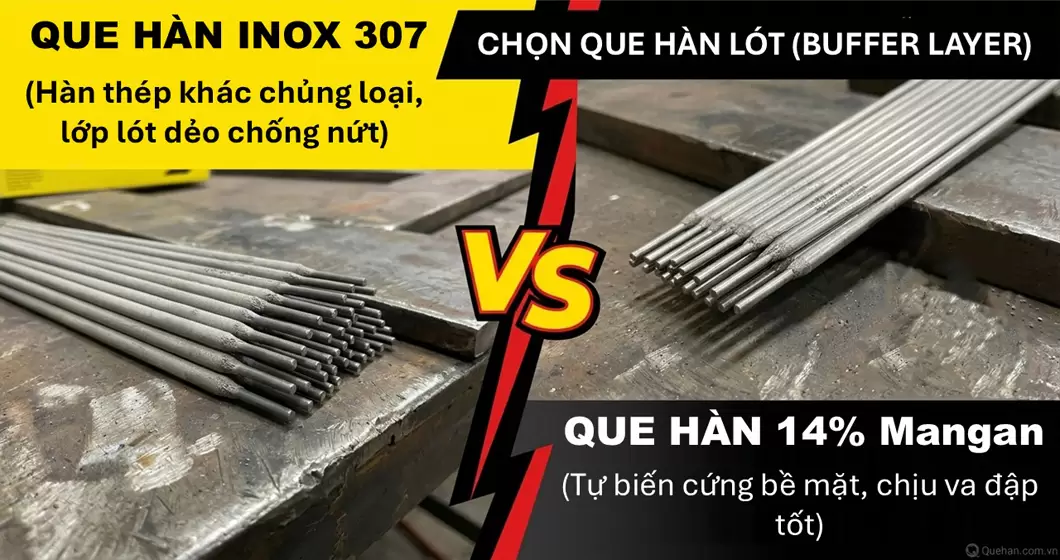
A. Que hàn Inox 307 (AWS A5.4 E307-16 / E307-15)
Đây là dòng que hàn thép không gỉ Austenitic giàu Mangan (khoảng 18% Cr - 9% Ni - 6% Mn), được thiết kế chuyên biệt để hàn các loại thép khó hàn và hàn nối các kim loại khác chủng loại.
- - Đặc tính nổi bật: Tạo ra tổ chức Austenitic cực kỳ dẻo dai (độ giãn dài lên tới ~35%), khả năng chống nứt nóng và nứt nguội xuất sắc. Sau khi hàn, độ cứng khoảng 200 HB (~20 HRC) nhưng có thể tự biến cứng bề mặt lên đến ~400 HB (~40 HRC) khi chịu tải trọng va đập.
- - Ưu điểm:
- - Hàn được trên hầu hết các loại thép nền: thép Cacbon trung bình/cao, thép hợp kim thấp, thép chịu mài mòn và đặc biệt tốt khi hàn trên thép Hadfield (thép 14% Mn).
- - Không cần gia nhiệt trước (preheat) đối với nhiều mác thép khó hàn.
- - Mối hàn êm, xỉ dễ bong, ít bắn tóe.
Thực tế ứng dụng & lựa chọn mã que: Trên thị trường hiện có nhiều dòng E307, tuy nhiên với các yêu cầu khắt khe về chống nứt nóng và độ dẻo dai khi hàn nối thép khác chủng loại hoặc làm lớp đệm giảm chấn trên nền thép hợp kim, dòng que hàn Inox Super Optimal 307 (hệ hợp kim Austenitic Cr-Ni-Mn tối ưu, dễ mồi hồ quang và bong xỉ) luôn là giải pháp được các xưởng cơ khí ưu tiên nhờ khả năng kiểm soát tạp chất P, S cực thấp.
B. Que hàn 14% Mangan (Thép Austenitic Mangan cao - Hadfield)
Dòng que hàn này có thành phần tương đồng với thép đúc Hadfield (chứa khoảng 12% – 15% Mangan và 0.6% – 1.0% Cacbon).
- - Đặc tính nổi bật: Sau khi hàn, mối hàn có độ cứng ban đầu tương đối mềm (khoảng 20 – 25 HRC) và rất dẻo. Tuy nhiên, dưới tác động của lực va đập hoặc nén ép mạnh trong quá trình làm việc, bề mặt mối hàn sẽ tự biến cứng (work-hardening) nhanh chóng lên mức 40 – 45 HRC trong khi phần lõi bên dưới vẫn giữ nguyên độ dẻo dai.
- - Ưu điểm:
- - Khả năng chịu va đập cực nặng và chống biến dạng dẻo dưới tải trọng nén vượt trội.
- - Giá thành kinh tế hơn so với que hàn Inox 307 khi cần đắp bù khối lượng lớn (tái tạo kích thước chi tiết bị mòn sâu).
Thực tế ứng dụng & lựa chọn mã que: Đối với các chi tiết đúc thép Hadfield bị mòn sâu như hàm nghiền, búa nghiền hay răng gầu xúc cần đắp bù nhiều lớp, sử dụng que hàn 14% Mangan D&H Secheron SMA giúp đảm bảo thành phần hợp kim đồng nhất với vật liệu nền, mang lại khả năng tự biến cứng bề mặt nhanh chóng dưới tải trọng va đập cực nặng mà vẫn giữ phần lõi dẻo dai.
3. Bảng so sánh: Khi nào dùng Inox 307, khi nào dùng 14% Mangan?
|
Tiêu chí kỹ thuật |
Que hàn Inox 307 |
Que hàn 14% Mangan |
|
Vật liệu nền tương thích |
Thép Cacbon, thép hợp kim, thép đúc, thép Mn |
Chỉ dùng tốt nhất trên nền thép Mangan cao hoặc thép Austenitic |
|
Hàn trên thép Cacbon/Hợp kim thường |
Rất tốt (Chống nứt tuyệt đối) |
Hạn chế (Dễ tạo tổ chức Martensite giòn ở vùng biên gây bong tróc) |
|
Khả năng đắp dày (nhiều lớp) |
Chỉ nên đắp mỏng từ 1 – 2 lớp làm đệm |
Có thể đắp nhiều lớp để phục hồi kích thước bị mòn sâu |
|
Khả năng tự biến cứng |
Trung bình |
Rất cao (khi chịu va đập mạnh) |
|
Chi phí vật tư |
Cao hơn (do chứa Niken và Crom) |
Kinh tế hơn |
4. Chú ý quan trọng khi thi công hàn lót (Đặc biệt với nền Mangan)
Dù sử dụng Inox 307 hay 14% Mangan, quy trình hàn lót sẽ thất bại nếu không kiểm soát tốt nhiệt độ, bởi thép Mangan sẽ bị giòn hóa nghiêm trọng nếu quá nhiệt:
- - Không gia nhiệt trước (No Preheat): Tuyệt đối không nung nóng phôi trước khi hàn đối với thép Mangan và Inox 307.
- - Kiểm soát nhiệt độ giữa các đường hàn (Interpass Temperature): Giữ nhiệt độ vật liệu nền luôn dưới 150°C – 200°C. Có thể kiểm tra bằng bút đo nhiệt hoặc chạm tay vào vùng cách mối hàn khoảng 15cm.
- - Kỹ thuật hàn ngắt quãng & dòng thấp: Sử dụng dòng điện hàn thấp nhất có thể nhưng vẫn đảm bảo ngấu. Hàn các đường ngắn (50 – 70mm), hàn phân tán đối xứng để tránh tích tụ nhiệt cục bộ.
- - Gõ búa giảm ứng suất (Peening): Ngay sau khi gõ xỉ lúc mối hàn còn nóng đỏ, dùng búa đầu tròn gõ nhẹ dọc đường hàn để giải phóng ứng suất co ngót.
CẦN TƯ VẤN VẬT TƯ HÀN LÓT HARDFACING CHÍNH HÃNG? Kho hàng sẵn sàng đáp ứng nhanh mọi quy cách (Ø2.5mm, Ø3.2mm, Ø4.0mm, Ø5.0mm) cho các nhà máy xi măng, khai thác mỏ và xưởng cơ khí chế tạo.📞 Gọi ngay 0363507808 hoặc Nhắn tin Zalo để nhận tư vấn quy trình kiểm soát nhiệt & báo giá nhanh trong 5 phút!
Tin tức liên quan
Tại sao cần hàn lót trong hàn chống mòn Hardfacing? Quy trình & lưu ý
Hàn đắp chống mòn bị nứt, bong tróc? Tìm hiểu lý do, quy trình hàn lót 5 bước chuẩn và các lỗi cần tránh để lớp đắp hard-facing bền chắc. Đọc bài viết để hiểu ngay!
Giải Pháp Hàn Đắp Cứng & Phục Hồi Cánh Trộn Cọc CDM Tối Ưu Bằng Que Hàn CCR-200
Tìm que hàn sửa cánh trộn cọc CDM chống mài mòn cát xi măng? Khám phá ngay quy trình hàn đắp cứng bằng que CCR-200 (55-60 HRC) giúp tăng gấp 2 lần tuổi thọ thiết bị.
Vì sao hàn khuôn SKD11, SKD61 bắt buộc phải nung phôi, còn P20, NAK80 lại không? Giải mã qua Đương lượng Cacbon (CE)
Hàn SKD11, SKD61 không nung phôi cực dễ nứt vỡ, còn P20, NAK80 hàn nguội bình thường. Tất cả là nhờ chỉ số Đương lượng Cacbon (CE). Đọc bài viết để hiểu ngay!


Bình luận