
Tại sao cần hàn lót trong hàn chống mòn Hardfacing? Quy trình & lưu ý
Ngày: 20-11-2026
Nhiều chi tiết (búa nghiền, răng gầu, trục cán, cánh khuấy...) sau khi đắp chống mòn bị bong tróc, nứt vỡ từng mảng lớn chỉ sau một thời gian ngắn làm việc va đập. Nguyên nhân thường nằm ở việc đắp trực tiếp lớp chống mòn cứng/giòn lên nền thép cacbon cao, thép hợp kim hoặc gang mà không có lớp đệm phù hợp.
1. Tại sao bắt buộc phải hàn lót trước khi hàn chống mòn?
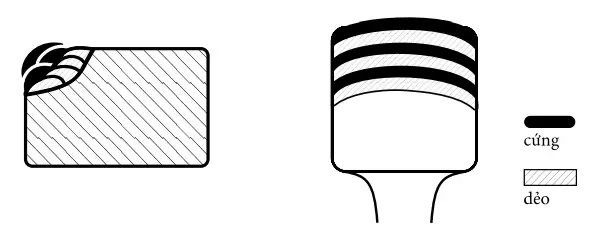
- Giảm ứng suất dư & chống nứt tách lớp: Lớp chống mòn (thường giàu cacbit crom, cacbit vonfram, martensite...) có độ cứng cao nhưng độ dẻo dai thấp, hệ số giãn nở nhiệt có thể lệch so với vật liệu nền. Lớp lót dẻo dai đóng vai trò "vùng đệm" hấp thụ ứng suất co ngót và va đập.
- Ngăn pha giòn do pha loãng (dilution control): Khi hàn lớp chống mòn trực tiếp lên thép cacbon cao hoặc gang, sự hòa trộn (pha loãng) có thể tạo ra vùng ảnh hưởng nhiệt (HAZ) hoặc kim loại mối hàn quá giòn, dễ nứt chân hoặc nứt ngang. Lớp lót giúp cô lập và ổn định nền kim loại.
- Tăng độ bám dính cơ - luyện kim: Tạo bề mặt chuyển tiếp bền chắc giữa kim loại nền và lớp phủ cứng bên ngoài, giúp lớp chống mòn chịu được tải trọng va đập + mài mòn kết hợp.
- Bù đắp kích thước lớn tiết kiệm chi phí: Với các chi tiết mòn sâu, dùng que hàn chống mòn đắp dày vừa tốn kém vừa dễ nứt. Dùng que hàn lót đắp dày để lấy lại biên dạng, sau đó phủ 1–2 lớp chống mòn mỏng ở trên sẽ kinh tế và bền hơn nhiều.
2. Phân biệt nhanh "Hàn đắp bù kích thước" và "Hàn lót chống nứt"
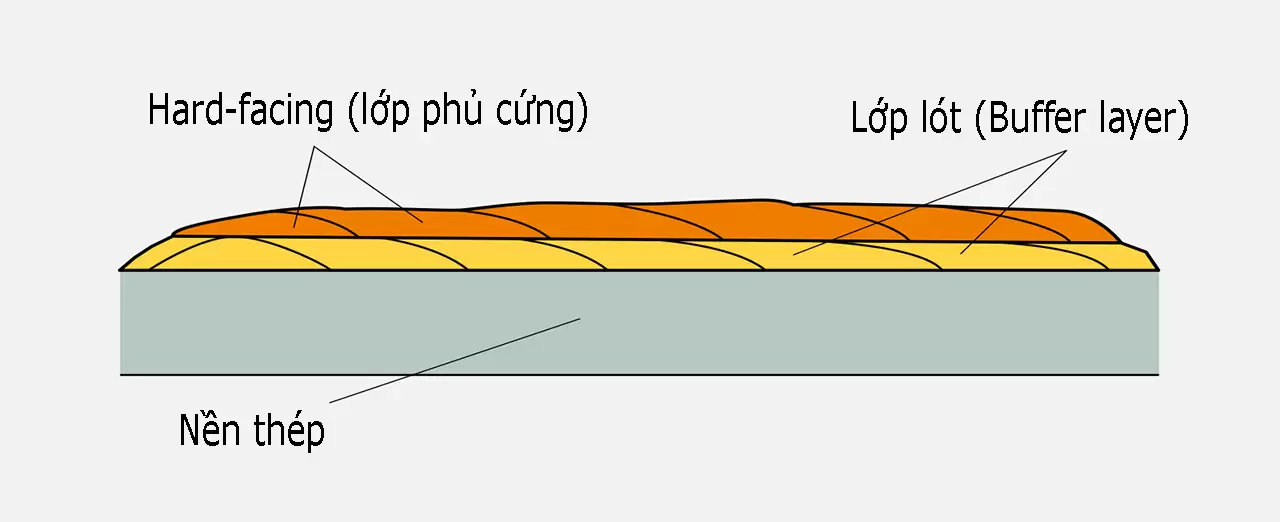
- Lớp đệm / lót chống nứt (Buffer layer): Mục tiêu chính là ngăn nứt, tăng liên kết giữa nền và lớp hàn đắp cứng (thường dùng dòng que austenitic hoặc que hàn dẻo dai phù hợp nền, hàn lớp mỏng vừa phải).
- Lớp đắp bù (Build-up layer): Mục tiêu chính là khôi phục kích thước/hình dạng chi tiết bị mòn nặng trước khi phủ lớp hardfacing.
3. Quy trình hàn lót trong hàn chống mòn (5 bước chuẩn)
1. Kiểm tra vật liệu nền & đánh giá mức độ hư hỏng: Xác định mác thép/gang, độ dày, mức độ mòn, nứt hiện trạng.
2. Làm sạch & xử lý khuyết tật bề mặt: Tẩy sạch dầu mỡ, rỉ sét, lớp chai cứng, mòn nứt cũ; loại bỏ các khuyết tật bề mặt cũ để không hàn đè lên vết nứt.
3. Gia nhiệt sơ bộ (nếu cần) & chọn vật liệu hàn lót: Tùy theo hàm lượng cacbon/hợp kim của nền và loại que hàn đắp chống mòn để chọn đúng dòng que hàn lót (và kiểm soát nhiệt độ giữa các lớp).
4. Thực hiện đường hàn lót: Đi đường hàn gọn, kiểm soát độ ngấu/độ pha loãng hợp lý, tránh đắp quá dày một lượt gây tích nhiệt lớn; gõ xỉ, vệ sinh sạch giữa các lớp.
5. Kiểm tra trước khi phủ lớp chống mòn: Kiểm tra trực quan xem có nứt chân chim, rỗ khí, ngậm xỉ không; sau đó mới tiến hành hàn lớp chống mòn theo đúng số lớp khuyến nghị (tránh đắp quá nhiều lớp chống mòn nếu dễ bong/nứt).
4. Những lỗi thường gặp khiến hàn lót nhanh hỏng
- Hàn đè lên vết nứt cũ mà không mài sạch.
- Chọn sai loại que lót cho thép cacbon cao / gang / thép chịu va đập.
- Nhiệt độ lớp quá cao hoặc làm nguội đột ngột (gió lùa, nước) làm phát sinh nứt.
- Đắp lớp chống mòn quá dày trên nền yếu dẫn đến tróc mảng.
5. Một số mã Que hàn thích hợp
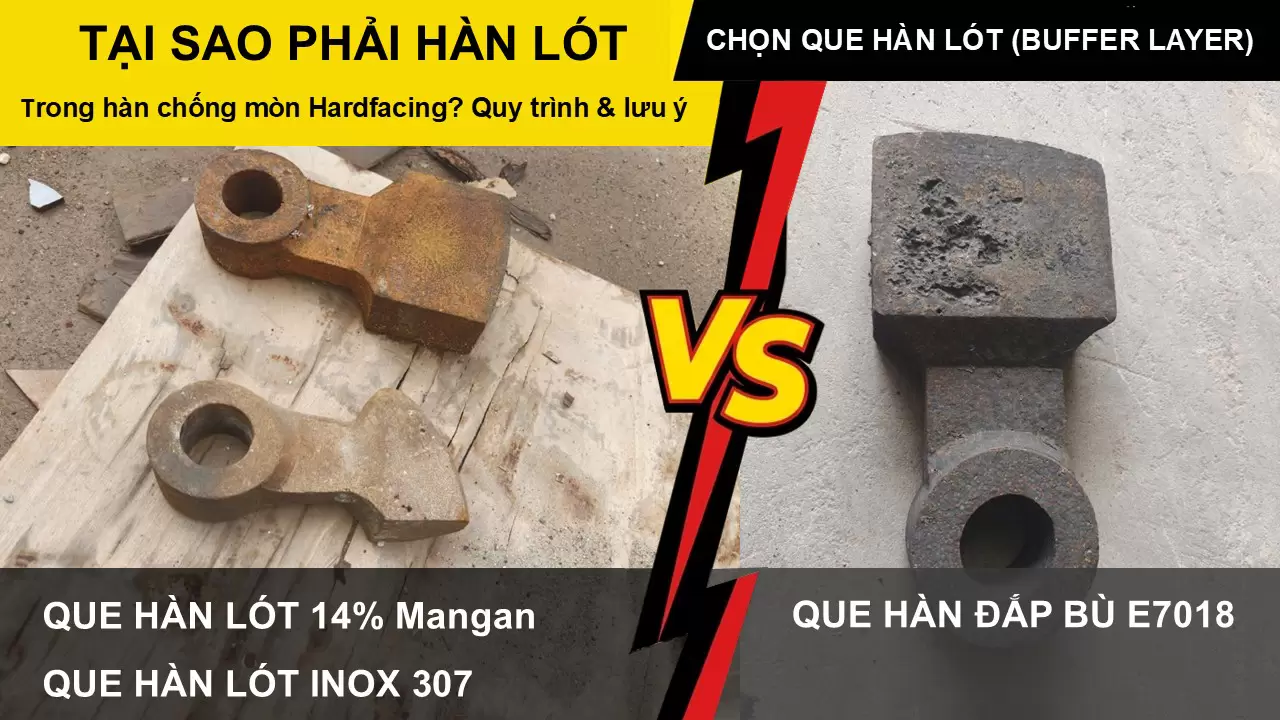
Tùy vào vật liệu nền (thép cacbon cao, thép hợp kim, gang, thép chịu va đập...) và lớp phủ hardfacing, có thể phân theo các nhóm vật liệu lót/ đắp bù như sau:
|
Nhóm vật liệu nền |
Đặc điểm vật liệu |
Chi tiết thường gặp |
Định hướng chọn que hàn lót / đắp bù |
Yêu cầu xử lý nhiệt & Lưu ý thi công |
|
1. Thép nhẹ và thép hợp kim thấp |
Tính hàn tốt, ít nhạy cảm với nứt nguội; thường dùng đắp bù biên dạng cho chi tiết mòn sâu trước khi phủ hardfacing. |
- Nhà máy mía đường: Trục ép mía (cổ trục, bề mặt trục), cánh khuấy, máng dẫn bã mía, vít tải bã. |
Que hàn đắp bù (build-up) dẻo dai / thép hợp kim thấp phù hợp độ bền nền để lấy lại kích thước, sau đó phủ 1–2 lớp chống mòn. Mã que hàn tiêu biểu: |
Không yêu cầu gia nhiệt cao như nhóm thép hợp kim cao/thép công cụ; vệ sinh sạch rỉ sét, dầu mỡ và kiểm soát nhiệt độ giữa các lớp. |
|
2. Thép cacbon và hợp kim có thể tôi luyện |
Dễ hình thành tổ chức giòn ở vùng ảnh hưởng nhiệt (HAZ) nếu hàn trực tiếp lớp cứng hoặc nguội nhanh. |
- Nhà máy mía đường: Dao băm mía, búa đập mía, trục nhông truyền động. |
Que hàn lót chống nứt (buffer layer) có độ dẻo dai cao / dòng austenitic (tham khảo Inox 307 hoặc dòng lót chuyên dụng) để giảm ứng suất và ngăn pha giòn. Mã que hàn tiêu biểu: |
Gia nhiệt 150°- 200°C trước khi hàn; sau khi hoàn thiện lớp phủ cứng cần làm nguội chậm dưới lớp cách nhiệt. |
Một lớp hàn lót đúng kỹ thuật sẽ giúp chi tiết làm việc ổn định, hạn chế nứt vỡ và bong tróc, đồng thời tối ưu chi phí bảo trì chung. Nếu bạn đang cần chọn que hàn lót, que hàn đắp bù hoặc giải pháp hàn chống mòn Hardfacing phù hợp với nhu cầu & môi trường hoạt động, hãy liên hệ với quehan.com.vn để được tư vấn kỹ thuật nhanh chóng:
- Hotline / Zalo hỗ trợ: 0363 507 808 - Tiến
- Địa chỉ: 189 Phan Trọng Tuệ - Thanh Trì - Hà Nội
Tin tức liên quan
Hàn Lót (Buffer Layer) Trong Quy Trình Hardfacing: Nên Chọn Que Hàn Inox 307 Hay Que 14% Mangan?
Hàn đắp cứng bị nứt, vỡ? Kỹ thuật hàn lót chống nứt và so sánh chi tiết giữa que hàn Inox 307 và que hàn 14% Mangan. Đọc bài viết để hiểu ngay!
Giải Pháp Hàn Đắp Cứng & Phục Hồi Cánh Trộn Cọc CDM Tối Ưu Bằng Que Hàn CCR-200
Tìm que hàn sửa cánh trộn cọc CDM chống mài mòn cát xi măng? Khám phá ngay quy trình hàn đắp cứng bằng que CCR-200 (55-60 HRC) giúp tăng gấp 2 lần tuổi thọ thiết bị.
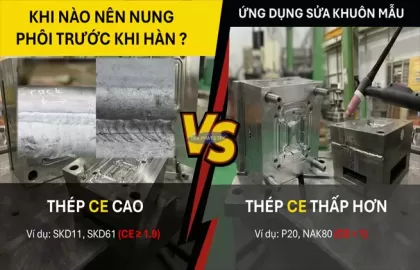
Vì sao hàn khuôn SKD11, SKD61 bắt buộc phải nung phôi, còn P20, NAK80 lại không? Giải mã qua Đương lượng Cacbon (CE)
Hàn SKD11, SKD61 không nung phôi cực dễ nứt vỡ, còn P20, NAK80 hàn nguội bình thường. Tất cả là nhờ chỉ số Đương lượng Cacbon (CE). Đọc bài viết để hiểu ngay!


Bình luận