
Giải Pháp Hàn Đắp Cứng & Phục Hồi Cánh Trộn Cọc CDM Tối Ưu Bằng Que Hàn CCR-200
Ngày: 02-11-2026
Trong các dự án thi công hạ tầng trọng điểm như đường cao tốc, sân bay, cảng biển, phương pháp gia cố nền đất yếu bằng cọc xi măng đất (CDM - Cement Deep Mixing) đóng vai trò quyết định. Tuy nhiên, thách thức lớn nhất của các nhà thầu thi công là tình trạng mòn vẹt cánh trộn cực nhanh do ma sát liên tục với hỗn hợp bùn, cát thạch anh và vữa xi măng có tính kiềm .
Bài viết này sẽ chia sẻ giải pháp kỹ thuật giúp phục hồi và tăng tuổi thọ cánh trộn CDM hiệu quả bằng bộ đôi vật liệu hàn chuyên dụng.
1. Nguyên nhân cánh trộn CDM bị mòn và hệ quả
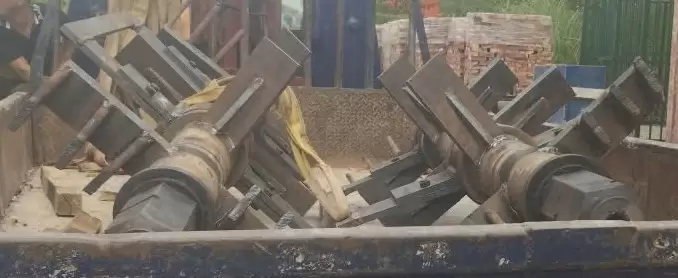
- - Cơ chế phá hủy: Khi cần khoan quay với tốc độ cao, các cánh trộn phải nhào trộn liên tục trong môi trường chứa cốt liệu cát và xi măng lỏng. Các hạt cát thạch anh sắc nhọn đóng vai trò như một lớp "kem mài mòn" bào mòn trực tiếp mép và bề mặt cánh.
- - Hệ quả:
- Đường kính cánh trộn bị thu hẹp sau vài ca làm việc, dẫn đến đường kính cọc thực tế không đạt tiêu chuẩn thiết kế
- Làm giảm tốc độ khoan, tốn nhiên liệu và phát sinh chi phí dừng máy (downtime) cực lớn để tháo lắp thay mới.
2. Que hàn CCR-200, giải pháp phục hồi & tăng cường tuổi thọ cho cánh trộn CDM
Để giải quyết bài toán mài mòn, Tân Phát ETEK ưu tiên lựa chọn dòng que hàn đắp cứng cao cấp CCR-200 (Thương hiệu D&H Secheron) nhờ các thông số kỹ thuật vượt trội:
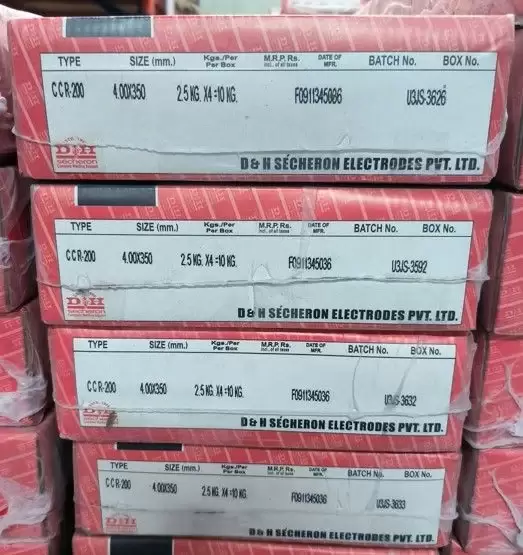
- Hàm lượng Crom cực cao (~32,05% Cr): Tạo ra mật độ các hạt cacbua crom (Cr7C3) siêu cứng dạng gốm, chống ma xát của cát và vữa xi măng cực tốt
- Độ cứng mối hàn đạt 55 – 60 HRC: Giúp bề mặt cánh trộn luôn giữ được biên dạng, chống mài mòn tối ưu.
- Kháng hóa chất kiềm: Chịu được môi trường kiềm tính cao của vữa xi măng (pH12-13) mà không bị rỗ bề mặt.
3. Quy trình kỹ thuật khuyến nghị hàn đắp phục hồi cánh trộn CDM
Để lớp đắp CCR-200 đạt độ bám dính tuyệt đối, không bị bong tróc hay nứt gãy trên nền thép chịu lực của cánh trộn, cần tuân thủ nghiêm ngặt quy trình 4 bước sau:
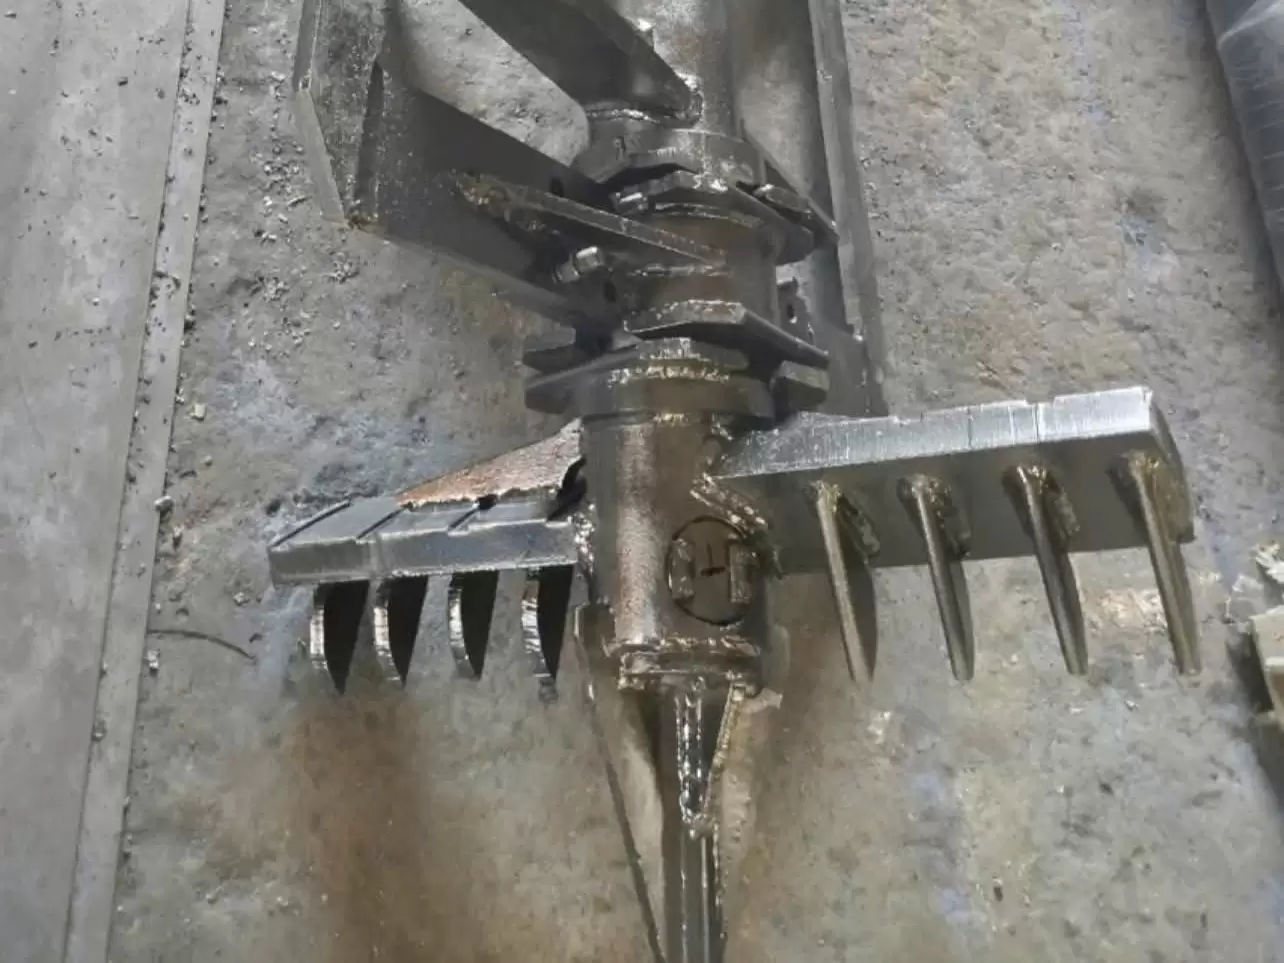
Bước 1: Chuẩn bị bề mặt
- - Dùng máy mài loại bỏ hoàn toàn phần thép bị biến cứng, mỏi hoặc lớp vữa xi măng bám két trên bề mặt cánh trộn.
-
- Làm sạch dầu mỡ, gỉ sét. Tiến hành gia nhiệt sơ bộ cánh trộn lên khoảng 150°C - 200°C để giảm sốc nhiệt.
Bước 2: Tạo lớp đệm lót có độ dẻo (Buffer Layer)
- - Vật liệu: Sử dụng que hàn hydro thấp E7018 (đường kính 3.2mm hoặc 4.0mm).
- - Mục đích: Đi từ 1 đến 2 lớp lót trên bề mặt thép nền trước khi đắp cứng. Lớp lót E7018 có độ dẻo và độ bền kéo cao, đóng vai trò như "bệ đỡ" hấp thụ ứng suất, ngăn chặn tình trạng nứt chân mối hàn.
Bước 3: Hàn đắp cứng chống mòn với CCR-200
- - Sấy que hàn: Bắt buộc sấy lại que hàn CCR-200 ở nhiệt độ 250°C-300°C trong vòng 1 giờ trước khi sử dụng để loại bỏ hoàn toàn độ ẩm.
- - Thông số & Kỹ thuật hàn:
- Sử dụng dòng điện thấp, duy trì chiều dài hồ quang ngắn.
- Thực hiện các đường hàn thẳng (stringer beads), hạn chế dao động mỏ hàn quá rộng.
- Chỉ nên đắp tối đa 2 đến 3 lớp CCR-200 (tổng chiều dày lớp đắp khoảng 6-8 mm) là đạt hiệu quả chống mòn tốt nhất.
Bước 4: Làm nguội chậm
- - Sau khi hàn xong, để mối hàn nguội từ từ tự nhiên, tuyệt đối không làm lạnh đột ngột.
4. Cam kết chất lượng từ Tân Phát ETEK
- - Cung cấp chính hãng dòng que hàn đắp cứng CCR-200 và vật liệu phụ trợ E7018 với đầy đủ chứng chỉ CO/CQ.
- - Hỗ trợ tư vấn kỹ thuật miễn phí, giao hàng tận nơi.
Quý nhà thầu và đơn vị cơ khí cần tư vấn que hàn, báo giá số lượng lớn, xin vui lòng liên hệ Hotline/Zalo: 0363.507.808 - Tiến
Tin tức liên quan
Vì sao hàn khuôn SKD11, SKD61 bắt buộc phải nung phôi, còn P20, NAK80 lại không? Giải mã qua Đương lượng Cacbon (CE)
Hàn SKD11, SKD61 không nung phôi cực dễ nứt vỡ, còn P20, NAK80 hàn nguội bình thường. Tất cả là nhờ chỉ số Đương lượng Cacbon (CE). Đọc bài viết để hiểu ngay!
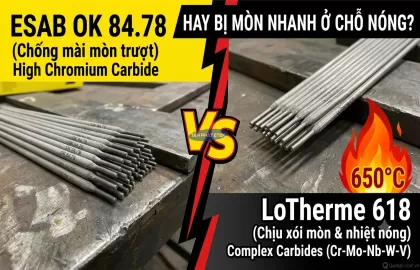
So Sánh OK 84.78 Và LoTherme 618: Chọn Que Hàn Đắp Chịu Nhiệt
Que hàn ESAB OK 84.78 hay bị mòn nhanh ở môi trường nóng? So sánh thành phần OK 84.78 vs LoTherme 618 & giải pháp đắp phủ chịu nhiệt tới 650°C. Đọc bài viết ngay!
VẬT LIỆU HÀN GIA CÔNG CHẾ TẠO KẾT CẤU INOX
Nhu cầu dùng Inox từ tiêu chuẩn (SUS304, 316) đến Inox đặc biệt (310, 410NiMo) tăng mạnh. Bài viết giúp xác định đúng vật liệu hàn Inox, giúp tối ưu chất lượng, chi phí và tiến độ cho xưởng gia công cơ khí.


Bình luận