
Vì sao hàn khuôn SKD11, SKD61 bắt buộc phải nung phôi, còn P20, NAK80 lại không? Giải mã qua Đương lượng Cacbon (CE)
Ngày: 30-10-2026
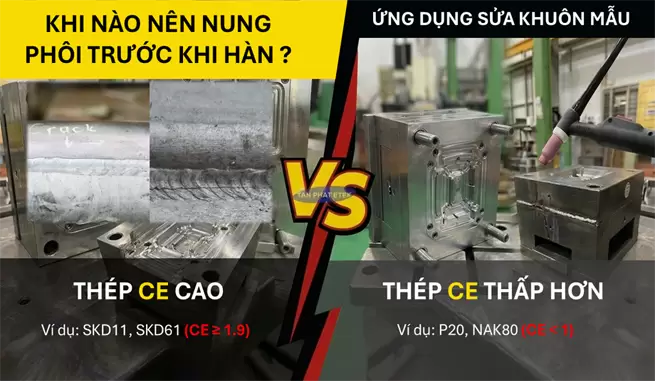
Trong thực tế hàn sửa khuôn, có những loại khuôn (như khuôn dập SKD11, SKD61) nếu "quên", không nung sơ bộ sẽ gặp hiện tượng nứt nguội ngay lập tức hoặc sau khi hàn làm biến dạng, cong vênh và nứt vỡ khối khuôn. Nhưng với các loại khuôn ép nhựa (như P20, NAK80) thợ hàn có thể xử lý nguội trực tiếp mà vẫn đảm bảo độ bền. Yếu tố quyết định sự khác biệt này chính là: Hệ số Đương lượng Cacbon (Carbon Equivalent - CE). Hãy cùng tìm hiểu sâu hơn về bản chất của CE và những nguyên tắc kỹ thuật cốt lõi cần nhớ khi hàn sửa từng dòng thép khuôn qua bài viết dưới đây.
1. Đương lượng Cacbon (CE) là gì và tại sao lại quan trọng?
- Khái niệm đơn giản: CE là chỉ số gom tất cả các yếu tố hợp kim (C, Cr, Mo, V, Ni, Mn...) quy đổi về ảnh hưởng tương đương của nguyên tố Cacbon đến độ tôi cứng và tính hàn của thép.
- Theo Viện hàn Quốc tế ( International Institute of Welding), công thức tính CE được thể hiện như sau:
CE = %C + %Mn / 6 + (%Cr + %Mo + %V) / 5 + (%Ni + %Cu) / 15
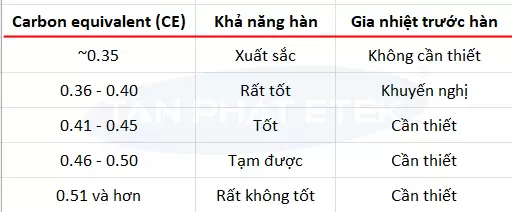
Theo khuyến cáo của 1 số nhà sản xuất, yêu cầu nung sơ bộ trước khi hàn được phân loại như sau:
- CE < 0.2: Không cần nung nóng - Áp dụng cho các thép ít hợp kim như P20.
- CE 0.2 - 0.4: Nung 100 - 200°C - Áp dụng cho NAK80, STAVAX, P20+Ni.
- CE 0.4 - 0.8: Nung 200 - 350°C - Áp dụng cho các thép hợp kim cao như SKD11, SKD61 (CE thực tế >1.5).
2. Phân tích & So sánh sơ bộ 2 Nhóm thép khuôn thực tế
|
Tiêu chí |
Nhóm thép khuôn dập / nhiệt nóng (SKD11, SKD61) |
Nhóm thép khuôn ép nhựa (P20, NAK80, ER420) |
|
Thành phần hợp kim chính |
%C rất cao (~1.5% ở SKD11) + Cr, Mo, V cao |
%C thấp (0.15% – 0.38%), tối ưu cho gia công/đánh bóng |
|
Giá trị CE quy đổi |
Rất cao (CE > 1.2% - 1.8%) |
Thấp – Trung bình (CE ~ 0.35% - 0.55%) |
|
Rủi ro khi hàn |
Dễ tạo tổ chức Martensite giòn vỡ, nứt nguội do ứng suất |
Ít nhạy cảm với ứng suất nhiệt và Hydro |
|
Phương pháp hàn phổ biến |
Hàn TIG (que bù SKD11/SKD61) |
Hàn Laser (dây nhỏ), hàn TIG P20 / ER420 |
|
Yêu cầu nung nóng sơ bộ |
BẮT BUỘC (300°C – 450°C) |
Không bắt buộc hoặc chỉ nung nhẹ (100°C – 150°C với chi tiết dày) |
3. Khuyến nghị từ Tân Phát ETEK đối với kỹ thuật viên sửa chữa bảo dưỡng khuôn
- Bước 1: Luôn tra cứu mác thép gốc và tính toán/kiểm tra chỉ số CE trước khi hàn.
- Bước 2: Nếu CE > 0.5, đưa phôi vào quy trình nung (Preheat) nhiệt độ cao và ủ nguội chậm sau hàn.
- Bước 3: Lựa chọn vật liệu hàn đệm dẻo (như Inox 309/312) nếu hàn sửa các vết nứt sâu trên nền SKD11/SKD61 trước khi phủ lớp cứng bề mặt.
Kết bài
Việc nắm vững chỉ số Đương lượng Cacbon (CE) và tuân thủ nghiêm ngặt quy trình nung phôi sơ bộ chính là "chìa khóa vàng" giúp các xưởng cơ khí loại bỏ hoàn toàn rủi ro nứt nguội, cong vênh hay hư hỏng khuôn. Đầu tư đúng đắn vào khâu chuẩn bị nhiệt độ không chỉ giúp bảo vệ khối khuôn đắt tiền mà còn tối ưu hóa chi phí và thời gian gia công phục hồi.
Nếu độc giả của Tân Phát ETEK đang gặp khó khăn trong việc lựa chọn mác que bù, tính toán chỉ số CE hay cần tư vấn các giải pháp vật liệu hàn sửa khuôn chuyên dụng, hãy liên hệ ngay với để được hỗ trợ chi tiết nhất:
- Trụ sở chính: 189 Phan Trọng Tuệ - Thanh Trì - Hà Nội
- Hotline / Zalo (Mr. Tiến): 0363 507 808
- Website: quehan.com.vn
Tin tức liên quan
Giải Pháp Hàn Đắp Cứng & Phục Hồi Cánh Trộn Cọc CDM Tối Ưu Bằng Que Hàn CCR-200
Tìm que hàn sửa cánh trộn cọc CDM chống mài mòn cát xi măng? Khám phá ngay quy trình hàn đắp cứng bằng que CCR-200 (55-60 HRC) giúp tăng gấp 2 lần tuổi thọ thiết bị.
So Sánh OK 84.78 Và LoTherme 618: Chọn Que Hàn Đắp Chịu Nhiệt
Que hàn ESAB OK 84.78 hay bị mòn nhanh ở môi trường nóng? So sánh thành phần OK 84.78 vs LoTherme 618 & giải pháp đắp phủ chịu nhiệt tới 650°C. Đọc bài viết ngay!
VẬT LIỆU HÀN GIA CÔNG CHẾ TẠO KẾT CẤU INOX
Nhu cầu dùng Inox từ tiêu chuẩn (SUS304, 316) đến Inox đặc biệt (310, 410NiMo) tăng mạnh. Bài viết giúp xác định đúng vật liệu hàn Inox, giúp tối ưu chất lượng, chi phí và tiến độ cho xưởng gia công cơ khí.


Bình luận